


Feedback

Författare: FTM
Date: Sep 02, 2026
Sandgjutningsdelar: process, material, toleranser och köpöverväganden
Be tre gjuterier citera samma 30 kg ventilkropp så får du ofta tre olika priser, tre olika toleranslöften och tre olika antaganden om bearbetningstillägg. Det är inte slarv; det händer eftersom "sandgjutning" täcker flera gjutningssystem med mycket olika kapacitet. Det korta svaret för köpare är detta: sandgjutningsdelar är vanligtvis den mest kostnadseffektiva vägen till sunda, medelstora till stora metallkomponenter i låga till medelstora volymer, förutsatt att formsystemet, toleransgraden och inspektionsplanen är anpassade till detaljen från början.
Ekonomin förklarar varför. En sandform kostar en bråkdel av en metallform, processen accepterar nästan alla gjutbara legeringar och den praktiska storleken på taket mäts i ton snarare än kilogram. Avvägningarna är lösare gjutningstoleranser och en grövre yta, båda hanteras genom bearbetningstillägg och en tydlig specifikation.
Vad räknas som en sandgjutningsdel?
En sandgjutningsdel är vilken metallkomponent som helst som formas genom att smält metall hälls i en form gjord av komprimerad, bunden sand formad runt ett återanvändbart mönster. Kärnor, som är sandformer placerade inuti kaviteten, skapar invändiga passager och fördjupningar, och det är därför processen hanterar komplexiteten väl: ventilkroppar med flödesvägar, motorhus med kylkammare, röranslutningar med inre hål och växellådshus med räfflade väggar.
Valet av legeringar är brett: grått och segjärn, kolstål och låglegerade stål, rostfritt stål, aluminium och kopparlegeringar som mässing och brons. Färdiga komponenter sträcker sig från några hundra gram till många ton. Två egenskaper definierar den gjutna produkten. Dimensionsnoggrannheten faller vanligtvis inom ISO 8062 gjuttoleransgraderna CT9 till CT13, beroende på formsystemet och delstorleken, och ytan bär formsandens textur. Tätningsytor, hål och flänsytor behöver därför bearbetningstillägg utformade i ritningsstadiet och avslutade med skärning.
Hur processen formar delen och dess kostnad
Sekvensen är lätt att följa: bygg ett mönster, forma formhalvorna runt det, ställ in eventuella kärnor, sätt ihop formen, häll, kyl, skaka ur, skär sedan av grindar och stigare och rengör gjutgodset. Det som spelar roll kommersiellt är var kvalitet och kostnad faktiskt avgörs. Mönsterkvalitet och skiljelinjedesign sätter baslinjen för dimensionell noggrannhet. Gating och risering avgör om metallen stelnar ordentligt eller bibehåller krympporositeten. Kylhastigheten påverkar kornstrukturen och, i stålgjutgods, om värmebehandling behövs. Varje ytterligare kärna, skärpt tolerans eller bearbetad yta ökar kostnaden någonstans längs kedjan, vilket är anledningen till att ritningar som granskats av en gjuteriingenjör ofta kommer tillbaka billigare, inte dyrare.
För en detaljerad genomgång av mönstertillverkning, gjutning, gjutning och knock-out, se denna steg-för-steg-förklaring av hur sandgjutning går till och vilka delar det producerar .
Formningssystem: Varför sandgjutning inte är en process
När en leverantör citerar sandgjutningsdetaljer beror priset och den uppnåbara precisionen mycket på formningssystemet bakom antalet. Grön sand, bunden med lera och vatten, är industrins arbetshäst: snabb, återanvändbar och billigast per form, som passar enklare delar i större kvantiteter. Natriumsilikat, ofta kallat vattenglassand, härdar till en hård, formstabil form och används ofta för stålgjutgods. Furan och annan icke-bakad hartssand härdar kemiskt vid rumstemperatur, håller formen väl och förbättrar finishen på större, mer invecklade gjutgods. Silica sol bonded vändsand förfinar formytan ytterligare och minskar det material som finns kvar för bearbetning.
En praktisk regel följer: ju mer krävande geometri eller tolerans, desto viktigare är formsystemet. Ett gjuteri som kör flera system kan matcha metoden till detaljen istället för att tvinga varje jobb genom en rad, och den flexibiliteten är värd att fråga om innan du jämför offerter.
| Gjutsystem | Typisk tolerans (ISO 8062) | Typisk gjuten yta | Passar bäst för |
|---|---|---|---|
| Grön sand (lerbunden) | CT11-CT13 handgjutning; CT9-CT11 maskingjutning | Ungefär Ra 12,5-25 mikron | Enklare delar i större volymer till lägsta formkostnad |
| Natriumsilikat (vattenglas) sand | CT10-CT12 | Ungefär Ra 12,5-25 mikron | Stålgjutgods och större delar behöver fasta, stabila formar |
| Furan och no-bake hartssand | CT9-CT11 | Ungefär Ra 6,3-12,5 mikron | Större eller mer invecklade gjutgods i små till medelstora partier |
| Silica sol bunden vändsand | CT8-CT10 | Ungefär Ra 6,3-12,5 mikron, finer texture | Delar där finish och bearbetningstillägg måste dras åt |
Där sandgjutningsdelar tjänar sitt behåll
Ventil- och vätskekontrollkomponenter
Tryckutrustning är en naturlig passform. Legerade stålsandgjutna ventildelar, såsom kroppar, huvar och förslutningar, lämnar formen med generöst lager och avslutas med CNC-bearbetning på tätningsytor och flänsytor, där tryckhållning och läckagekontroll är viktigast. Gjutningen bär lasten; bearbetningen levererar precisionen.
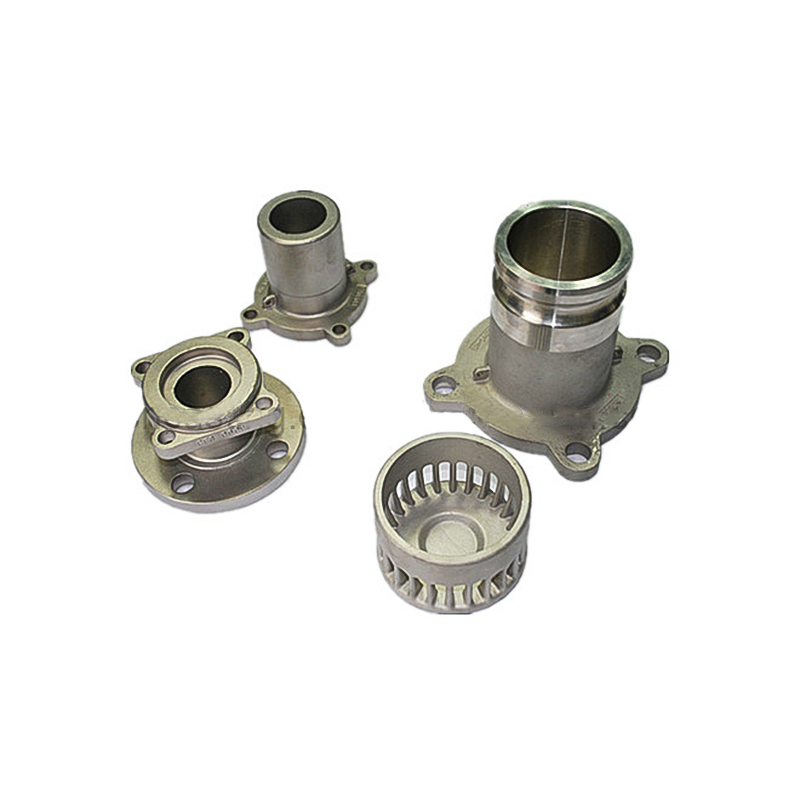 Legerat stål Sandgjutningsventil delar Sandgjutna ventilhus, huvar och förslutningar med CNC-bearbetade tätnings- och flänsytor, kombinerar gjutstyrka med den bearbetningsprecision som krävs för tryckhållning och läckagekontroll. Visa produkt →
Allmänt maskineri och kraftöverföring
Sandgjutna cylindrar, motordelar, lagerkåpor, flänsaxlar och växellådshus drar fördel av processens frihet i väggtjocklek och total storlek, medan bearbetning ger hål och ytor i tolerans. Det är också här som intern bearbetning och beläggning lönar sig, eftersom hantering mellan separata leverantörer ofta är där tolerans och ledtid går förlorad.
 Bearbetning av sandgjutningscylinder Sandgjutna hydraulcylindrar färdiga med egen bearbetning ger hål och ytor i tolerans, vilket ger flexibilitet i väggtjocklek och storlek för motor, växellåda och tung utrustning. Visa produkt →
Marin-, konstruktions- och jordbrukshårdvara
Stålsandgjutgods för marin hårdvara, röranslutningsdelar, motorcykelkomponenter och delar till jordbruksmaskiner avrundar listan: applikationer som behöver seghet, skyddande beläggningar och pålitliga mekaniska egenskaper mer än kosmetisk finish. För tung utrustning sträcker sig samma logik till slitdelar och monteringskomponenter.
 Stålsandgjutning för marin hårdvara Tuffa stålsandgjutgods för marin hårdvara och röranslutningsdelar, lämpade för applikationer som kräver skyddande beläggningar och pålitliga mekaniska egenskaper snarare än kosmetisk finish. Visa produkt →
Som en tumregel, om delen är järnhaltig, tyngre än några kilo eller behövs i volymer som inte motiverar hårda verktyg, förtjänar sandgjutning det första citatet.
Hur sandgjutning jämförs med pressgjutning och investeringsgjutning
Slutsats först: välj sandgjutning för storlek, järnlegeringar och låga till medelstora volymer; välj pressgjutning för tunnväggiga, icke-järnhaltiga delar i stora volymer; och välj investeringsgjutning när snäva toleranser och fina detaljer motiverar ett högre styckpris. Ingen av de tre är allmänt sett bättre, eftersom de löser olika problem.
Pressgjutning använder en permanent stålform, så verktyg är dyrt men kostnaden per del faller kraftigt i volym; den är till stor del begränsad till aluminium-, zink- och kopparlegeringar och till delstorlekar som passar maskinen. Investeringsgjutning ger nästan nätformade komponenter med fina detaljer, men vax- och keramprocessen kostar mer per styck. Sandgjutning sitter i det motsatta hörnet: minimala verktygsinvesteringar, nästan obegränsat val av legeringar och ett generöst storleksintervall, med lösare gjutprecision som bearbetning återställer på funktionella ytor. Många inköpsprogram använder alla tre sida vid sida, och tilldelar sandgjutgods till ramar, hus och ventilkroppar, investeringsgjutgods till komplexa mindre komponenter och pressgjutgods till högvolym aluminiumhårdvara.
Vad du ska bekräfta innan du undertecknar en order om sandgjutning
Skillnaden mellan en jämn ordning och en problematisk dyker vanligtvis upp i specifikationen snarare än i metallen. Innan du förbinder dig till en leverantör, slå fast följande:
- Toleransgrad och bearbetningstillägg. Namnge standarden, som ISO 8062, och toleransgraden på ritningen, och markera vilka ytor som är bearbetade, så offerter är verkligen jämförbara.
- Gjutsystem och bindemedel. Fråga om citatet förutsätter grön sand, natriumsilikat, harts eller silica sol vänd mot sand; valet ändrar både pris och möjlig finish.
- Materialverifiering. Specificera legeringsstandarden, kräv en mekanisk teststav för varje värme och be om rapportering av kemisk sammansättning.
- Besiktningsomfattning. Kom överens om dimensionsinspektion och visuella kriterier, och om magnetiska partikel- eller ultraljudstestning för tryckhållande eller säkerhetskritiska områden.
- Omfattning efter gjutning. Ange vem som utför värmebehandling, bearbetning, beläggning och målning samt vilka dokument, såsom måttrapporter och materialcertifikat, som levereras med godset.
- Godkännande av första artikeln. Ett prov som godkänts mot ritningen förhindrar de flesta tvister senare i partiet.
Arbeta med en anpassad sandgjutningsleverantör
Sandgjutning belönar leverantörer som behandlar det som en process som ska konstrueras snarare än att bara gjutas, och skyltarna är lätta att upptäcka: leverantören frågar om arbetsbelastningen och servicemiljön för delen, föreslår ett gjutningssystem istället för att vänta på att ett ska namnges, och citerar bearbetning och beläggning som en del av samma plan. Sedan 2003, Ningbo Hansheng Machinery Parts Co., Ltd., som också verkar som Ningbo Yifei Machinery Parts Co., Ltd. , har levererat anpassade gjutgods och smide från en fabrik på 5 000 kvadratmeter i Ningbo, Kina, som arbetar under ett kvalitetssäkringssystem enligt ISO 9001, med bearbetning, värmebehandling och ytbeläggning som hanteras internt och de flesta produkter exporteras till Europa och Nordamerika.
Om du skaffar sandgjutningsdelar är den mest effektiva utgångspunkten en ritning med toleranser, kvantiteter och applikationsdetaljer tydligt markerade. En kompetent leverantör kommer att svara med ett rekommenderat gjutningssystem, en bearbetningsplan och en offert som du kan jämföra rad för rad, och den jämförelsen är där de verkliga besparingarna finns.
Vald lagerdisplay


Kontaktinformation
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Produkter Länkar
Produkter Länkar
Kontakta oss
Upphovsrätt ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Alla rättigheter förbehållna
 Anpassade gjutning tillverkare
