


Feedback

Författare: FTM
Date: Aug 19, 2026
Guide för gjutning av gruvmaskiner: Material, processer, kvalitet och inköp
En 55-tons grävmaskin vid ett stenbrott tappar en skoptand under det andra skiftet. Föraren känner att grävkraften sjunker, underhållspersonalen lägger fyrtiofem minuter på att byta ut tanden och skiftmålet glider. När detta upprepas över flera maskiner blir oplanerade stopp en allvarlig kostnad. Den vanliga orsaken är inte otur utan en gjutdel som valts ut utan att materialet och tillverkningsprocessen matchar den faktiska användningen.
Gjutdelar för gruvmaskiner, från skoptänder och adaptrar till slitfoder, pumphus och växellådshöljen, är inte handelsvaror. Legeringskemi, mikrostruktur, värmebehandling och bearbetningsnoggrannhet avgör hur länge en maskin förblir produktiv och vad varje drifttimme kostar. Den här guiden täcker huvudtyperna av gjutna delar, de processer som används för att tillverka dem, de material som fungerar bäst och leverantörskvalifikationerna att kontrollera innan beställning.
Varför gjutningsdelar för gruvmaskiner är ryggraden i utrustningens tillförlitlighet
Gruvutrustning fungerar under några av de svåraste belastningsförhållandena i industrin. Slipande malm, fallande sten, högtryckshydraulik och vibrationer angriper samma ytor varje skift. Gjutna delar absorberar mycket av detta straff eftersom gjutning gör att geometrin kan följa lastvägen och materialet matchar slitmekanismen.
Slutsatsen är enkel: utvärdera gjutgods efter kostnad per drifttimme, inte inköpspris. En skoptand som kostar 20 procent mer men håller dubbelt så länge sänker totalkostnaden per grävt ton. Samma logik gäller för krossfoder, pumpkroppar och ventildelar.
Gjutgods är också strukturella. Växellådshus håller lagerinriktning, pumpkroppar innehåller högt tryck och adaptrar överför grävkraften till skopans läpp utan att spricka. Det är därför den inre kvaliteten, inklusive porositet, krympning, inneslutningar och dolda sprickor, är lika viktiga som dimensionstolerans.
Nyckeltyper av gruvmaskiner gjutning av delar och deras funktioner
Olika typer av gjutna delar misslyckas på olika sätt. Att förstå felläget begränsar material- och processvalen innan du jämför offerter.
| Del familj | Ansökan | Typiskt material | Huvudfelläge |
|---|---|---|---|
| Skoktänder och adaptrar | Grävskopor och lastarskopor | Manganstål, låglegerat stål | Slitande slitage, slagbrott |
| Slitage liners och krossdelar | Krossar, rännor, trattar | Högkromjärn, legerat stål | Nötning, erosion |
| Pump och ventilhus | Gödselsystem, hydrauliska kretsar | Segjärn, gjutstål, rostfritt stål | Kavitation, korrosion |
| Växellåda och motorhus | Transportördrifter, vinschdrifter | Gjutjärn, segjärn | Trötthetssprickor, förvrängning |
| Impellers och slitringar | Slampumpar, kvarnkretsar | Högkromjärn, rostfritt stål | Slitande slitage, korrosion |
Skoktänder och adaptrar är den mest synliga kategorin eftersom de kontaktar marken direkt. Adaptern överför grävkraft från tanden till skopans läpp, medan tanden är en utbytbar spets utformad för att slitas uppoffrande. Om tand och adapter inte passar korrekt, påskyndar rörelse vid gränssnittet slitage och kan spricka adaptern. Beställning gjutskopadaptrar för grävskopor och de matchande tänderna från samma gjuteri undviker de passformsproblem som uppstår när komponenter kommer från olika källor.
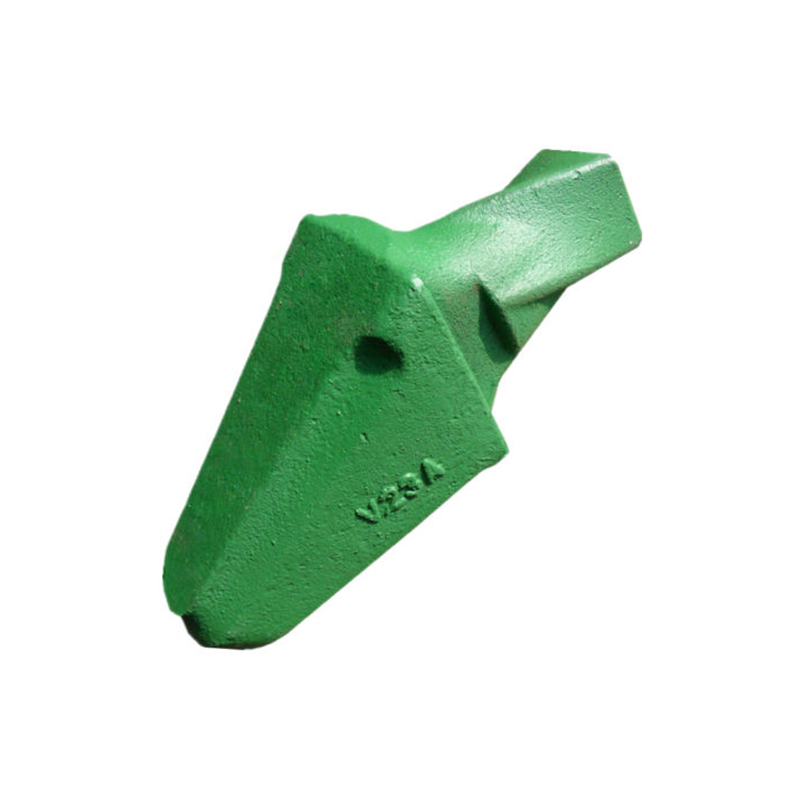 Anpassade adaptrar för gjutskopa för tillverkare av skoptänder, fabrik - Ningbo Ningbo Hansheng Machinery Parts Co.,Ltd. är Kina anpassade gjutskopadaptrar för tillverkare av skoptänder och gjutskopaadapter... Visa produkt →
Slitfoder och krossdelar skyddar dyr utrustning från slipande malm. Högkromjärn erbjuder utmärkt nötningsbeständighet men begränsad seghet, medan manganstål härdar vid stötar och behåller en formbar kärna. Rätt material beror på om den dominerande mekanismen är nötning eller högenergipåverkan.
Pump- och ventilkroppar möter erosion, korrosion och tryck. Inre porositet i en ventilkropp kan läcka under tryck och stoppa en hydraulkrets. För dessa delar spelar processkontroll och inspektion lika stor roll som materialkvaliteten.
Gjutprocesser som används för gruvmaskineridelar
Gjutprocessen sätter gränserna för geometri, tolerans, ytfinish och kostnad. Tre rutter täcker de flesta gruvmaskineridelar, och nästan varje gjutning behöver en del bearbetning efteråt.
Sandgjutning för stora och robusta delar
Sandgjutning är den mest flexibla och ekonomiska vägen för stora hus, ramar och enkla slitdelar. Formar är gjorda av bunden sand, processen accepterar ett brett utbud av material, och komponentvikten kan variera från några kilo till flera ton. Toleranserna är måttliga, så kritiska ytor behöver vanligtvis bearbetas. Den passar engångsreservdelar och produktionspartier.
Investeringsgjutning för komplexa och snäva toleransdelar
Investeringsgjutning, även kallad förlorad vaxgjutning, använder ett keramiskt skal byggt runt ett vaxmönster. Den producerar nästan nätformade delar med komplexa passager, jämnare ytor och hårdare dimensionskontroll än sandgjutning. Gruvtillämpningar inkluderar adaptrar, kontakter, små höljen och delar med geometri som skulle vara svåra att bearbeta. Processen kontrollerar också legeringssammansättningen exakt, vilket håller hårdheten konsekvent från batch till batch.
Bearbetning efter gjutning för precisionsgränssnitt
Få gjutgods används exakt som gjutna. Monteringsytor, hål, gängor och tätningsytor kräver CNC-bearbetning för att möta toleranserna hos modern utrustning. Både ledtid och kvalitetsrisk sjunker när gjutning och bearbetning samordnas i en anläggning. Till exempel vår gruvmaskineri delar av legerat stål färdiga med CNC-bearbetning kombinera den nästan nätformade formen hos ett gjutgods med den funktionella noggrannheten vid bearbetning.
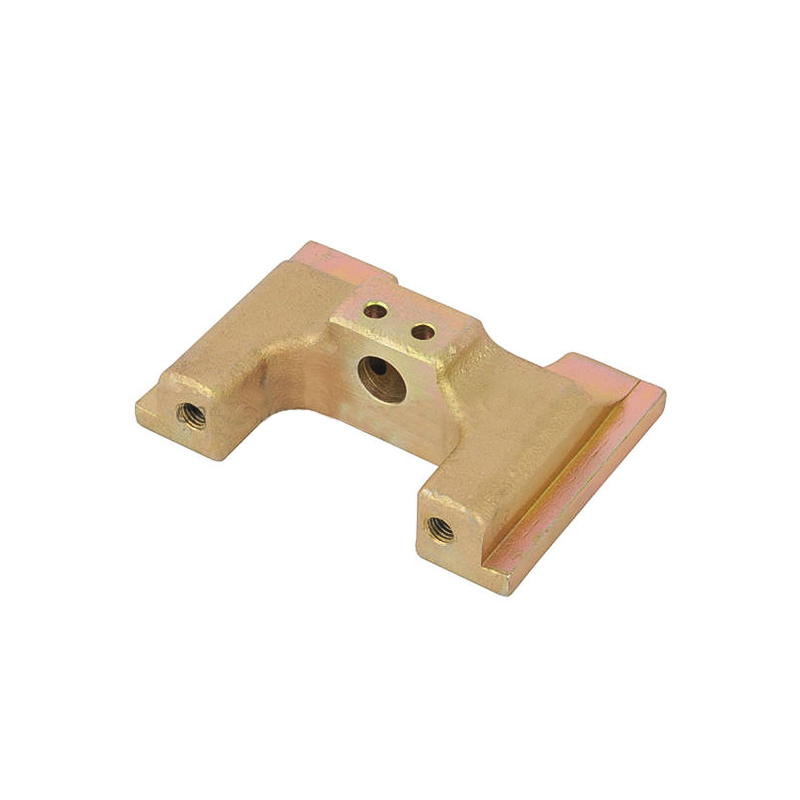 Specialbearbetning av legerat stål/delar till gruvmaskiner/byggnadsmaskiner Ningbo Hansheng Machinery Parts Co.,Ltd. är Kina anpassad bearbetningsdel i legerat stål/delar till gruvmaskiner/tillbehör till anläggningsmaskiner... Visa produkt →
Smide för utvalda högpåverkande komponenter
Casting är inte alltid den bästa vägen. Komponenter som bär hög dragpåkänning och upprepade stötar, såsom tunga axlar, kugghjul och vissa konstruktionsdelar, gynnas av smide eftersom kornstrukturen följer lastvägen. Många gruvutrustningsbyggare kombinerar gjutna slitdelar med smidda delar till gruv- och anläggningsmaskiner för strukturella element. En leverantör med båda processerna kan rekommendera den mer ekonomiska vägen istället för att marknadsföra en enda metod.
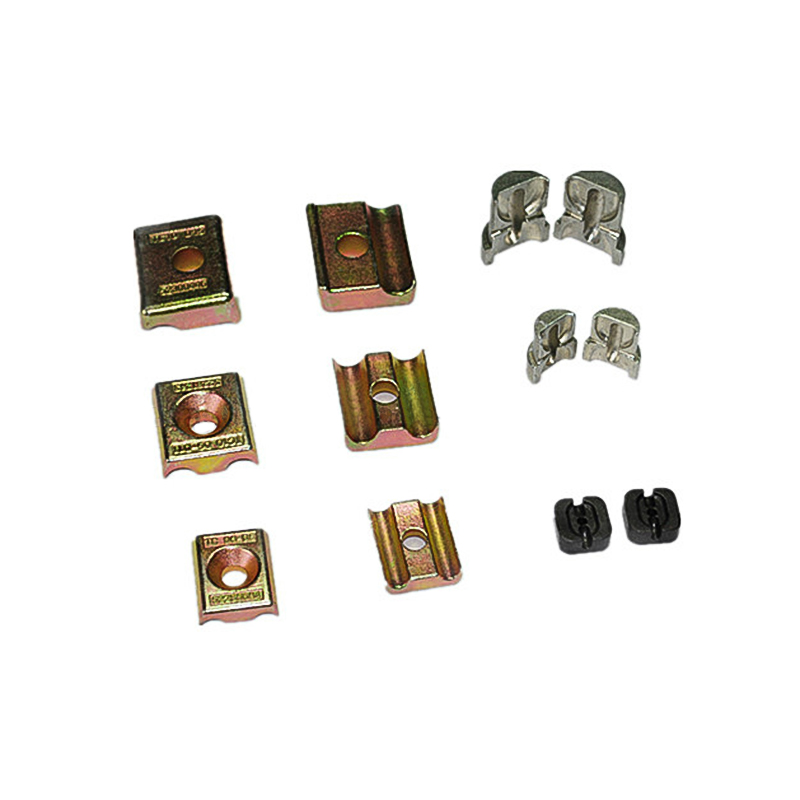 Anpassade delar till gruv- och anläggningsmaskiner av smidestillverkare, fabrik Ningbo Hansheng Machinery Parts Co.,Ltd. är Kina anpassade delar för gruv- och anläggningsmaskiner av smidestillverkare och gruv- och ... Visa produkt →
Material som bestämmer livslängd och tillförlitlighet
Efter processen är materialkvalitet den största faktorn i livslängden. Att matcha materialet med slitmekanismen är mer värdefullt än att bara be om ett hårt betyg.
| Material | Nyckelegenskaper | Typiska delar |
|---|---|---|
| Austenitiskt manganstål | Arbetshärdar vid stötar, hög seghet | Skoktänder, krosskäftar, grizzlystänger |
| Låglegerat stål (30CrMo, 42CrMo) | Hög hållfasthet, bra utmattningsbeständighet efter härdning och temperering | Adaptrar, kugghjul, konstruktionsgjutgods |
| Högkrom gjutjärn | Mycket hög nötningsbeständighet, lägre seghet | Slitage liners, impellers, hammarspetsar |
| Duktilt järn | Bra hållfasthet, bearbetbarhet och slagtålighet | Pumphus, fästen, växellådor |
| Rostfritt stål | Korrosionsbeständighet med användbar slitstyrka | Ventilhus, slamhanteringsdelar |
Två exempel förklarar logiken. I en krossback är austenitiskt manganstål standard eftersom varje slagarbete härdar ytan samtidigt som kärnan förblir seg och sprickbeständig. I ett slurrypumphjul dominerar nötning av finpartiklar, så högkromhaltigt järn är vanligtvis att föredra även om det är sprödare. Fel materialfamilj förkortar livslängden och kan äventyra intilliggande komponenter.
Värmebehandling avslutar egenskaperna. Härdning och härdning härdar låglegerade stålgjutgods, vattenhärdning utvecklar arbetshärdningspotential för manganstål och glödgning förbättrar bearbetbarheten av gjutjärn. En pålitlig leverantör anger värmebehandlingsspecifikationen och verifierar hårdheten på färdiga delar.
Hur man väljer gjutdelar för gruvmaskiner
Att välja rätt del är inte bara att matcha en ritning. Det innebär att matcha legeringen med slitmekanismen, processen till geometrin och leverantören till det kvalitetsbevis du behöver.
- Definiera driftsförhållandena. Registrera bergart, slagenergi, nötningsförmåga, fukt, temperatur och eventuella korrosiva medier.
- Ange materialkvalitet med gjuteriet. Kom överens om den kemiska sammansättningen och målhårdheten istället för att använda en vag beskrivning som slitstarkt stål.
- Identifiera kritiska dimensioner. Markera de hål, ytor och gängor som behöver bearbetas och ange de toleranser som påverkar monteringen.
- Begär inspektionsbevis. Kemisk analys, hårdhetstester, dimensionsrapporter och oförstörande provning av interna defekter bör ingå i leveranspaketet.
- Planera lager och ledtid. Skoktänder och foder är förbrukningsvaror, så en pålitlig ledtid kan vara värd mer än ett lågt enhetspris.
- Se över kvalitetssystemet. ISO-certifierade processer, materialspårbarhet och konsekvent dokumentation minskar risken för fältfel.
Samma checklista gäller för tung industri. När du köper delar till en ny maskin eller byter leverantör, viktiga val överväganden för tunga maskindelar kan hjälpa dig att strukturera förfrågan och jämföra erbjudanden på samma grund.
Vad du ska leta efter hos en gjutningsleverantör för gruvutrustning
Leverantörsförmåga spelar lika stor roll som själva delen. Gruvdrift har inte råd med försök och misstag, så gjuteriet måste hålla kvalitet över partier och år.
- Processtäckning i en anläggning: verktyg, gjutning, värmebehandling, bearbetning och ytbehandling minskar hand-off och påskyndar problemlösning.
- Ett dokumenterat kvalitetssystem: ISO-certifiering, interna rutiner och inspektionsrapporter som du kan granska.
- Exporterfarenhet: en leverantör som regelbundet skickar till nordamerikanska och europeiska kunder förstår dokumentation, förpackning och kommunikationskrav för internationella projekt.
- Tekniskt stöd: leverantören bör kommentera gjutbarhet, föreslå materialförbättringar och föreslå designändringar innan verktyg görs.
- Flexibla batchstorlekar: gruvföretag behöver både små ersättningskvantiteter och större produktionsserier.
Väldesignade komponenter har en direkt effekt på drifttiden. Branschexempel visar det gjutningsdelar för gruvmaskiner kan förbättra drifttiden avsevärt genom att minska underhållsintervallerna. Ett gjuteri som redan har löst liknande problem inom gruv- och anläggningsmaskiner kan vanligtvis identifiera risker hos din del innan du gör det.
Den praktiska slutsatsen är enkel. Specificera gjutdelar för gruvmaskiner med samma disciplin som alla tekniska komponenter: definiera plikten, välj material och process, verifiera kvalitetsbevis och arbeta med en tillverkare som gjuter, bearbetar och inspekterar under ett tak. Det tillvägagångssättet sänker kostnaden per drifttimme och håller utrustningen tillgänglig.
En tillverkare som Ningbo Hansheng Machinery Parts Co., Ltd. passar in i den profilen. Baserat i Ningbo, Kina, är det ett exportorienterat gjuteri och smedja med gjutning, smide, CNC-bearbetning och ytbehandling i en enda anläggning. Oavsett om du behöver gjutna skoptänder, bearbetade adaptrar eller smidda konstruktionskomponenter, förenklar en ansvarig partner upphandlingen och minskar de dolda kostnaderna för billiga gjutgods.
Vald lagerdisplay


Kontaktinformation
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Produkter Länkar
Produkter Länkar
Kontakta oss
Upphovsrätt ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Alla rättigheter förbehållna
 Anpassade gjutning tillverkare
